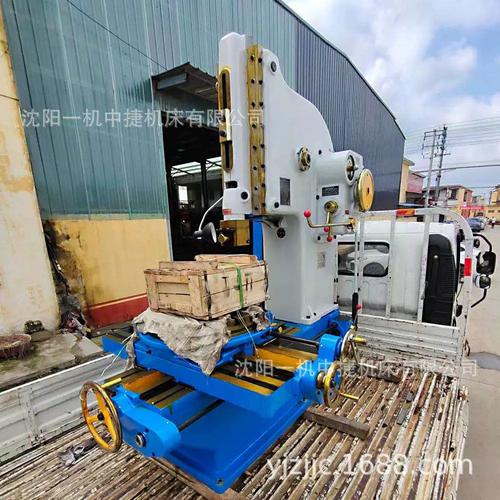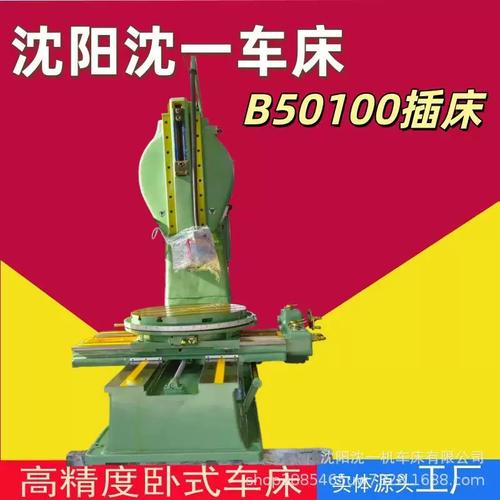
在机械加工领域,沈阳沈一机床厂作为中国老牌重型机床制造企业,其生产的B50100插床曾是各大机械厂的关键设备。随着产业升级和设备更替,不少大型工厂开始处理淘汰的机床,其中沈阳沈一B50100插床因其结构坚固、加工能力强而备受关注。尤其是该型号插床配备的自动磨刀功能,成为许多二手设备买家和技术人员讨论的焦点。
B50100插床属于大型插床,最大插削长度达1000毫米,适用于加工大型齿轮、花键轴、键槽及各种异形孔。传统插床在长时间切削后,刀具磨损需要人工停机刃磨,不仅耗时费力,还影响加工精度一致性。而沈阳沈一在后期生产的B50100插床中,引入了自动磨刀装置,这是该机型的一大技术亮点。自动磨刀系统通过液压或机械凸轮机构,在刀具回程间隙中完成微量修磨,使刀刃保持锋利,从而减少换刀次数、提高生产效率。
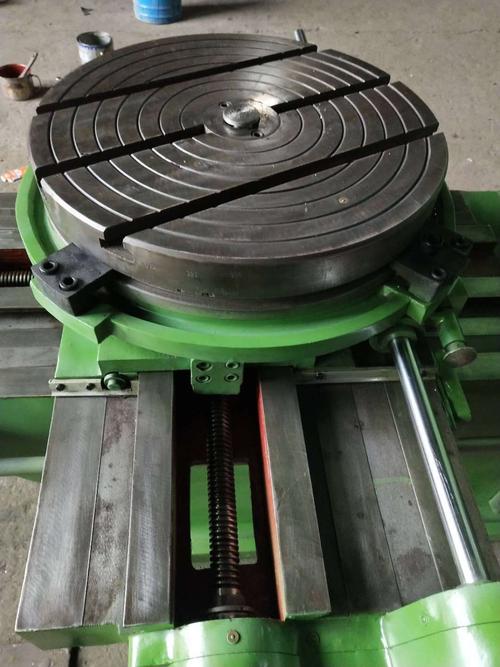
当前市场上遇到“处理大厂机床”的情况,通常指企业搬迁或破产清算后淘汰的二手设备。这些沈一B50100插床往往仍具备较好的基础刚性,但自动磨刀机构可能因长期停用而需检修。用户收购后若想恢复自动磨刀功能,需重点关注:磨刀砂轮的磨损与平衡、进给凸轮与棘轮的配合间隙、液压压力是否稳定。另外,需检查刀架滑枕的导向精度,因为自动磨刀对滑枕运动精度要求较高。
技术上,B50100插床自动磨刀的典型工作循环为:插削行程结束,滑枕返程时,通过撞块或液压换向阀触发磨刀液压缸,推动砂轮架靠向刀具后刀面,磨削量由棘轮机构控制,通常为0.02—0.05毫米/次。磨削完成后砂轮退回,不影响下一次插削。该功能显著减少了因刀具钝化导致的表面粗糙度下降和尺寸偏差。
对于想要处理或购入此类设备的工厂,建议:第一,核查自动磨刀有无独立的液压回路,若缺部件,可按图纸复原;第二,检测砂轮轴轴向窜动,应≤0.01毫米;第三,评估小刀架与滑块的磨损,必要时重新刮研;第四,若自动磨刀系统不完善,不要盲目取消,可由经验丰富的维修工改为手动磨刀并恢复夹具。
沈阳沈一B50100插床不仅是大厂工具箱中的“老黄牛”,其自动磨刀技术更代表了八九十年代国产重型机床的自动化尝试。处理这类大厂库存时,理解自动磨刀功能,有助于正确评估设备价值并实现残余技术改造,使其继续服务于当下的制造需求。